
工程师免费在线定制方案今日仅剩个免费名额
立即获取
工程师免费在线定制方案今日仅剩个免费名额
立即获取你厂子跑了几年,精矿品位卡在百分之十八上不去,回收率在百分之八十五左右晃。客户要求精矿品位百分之二十二以上,回收率百分之九十以上。你换了一台浮选机,加了两槽精选,效果不明显。问题出在哪,你找不到。
精矿品位和回收率这两个指标,不是单台设备能决定的。破碎段出料粒度影响磨矿段细度,磨矿段细度影响浮选段解离度,浮选段流程结构影响精矿品位和回收率的平衡,脱水段效果影响最终精矿品位。哪一段参数不对,后面几段跟着出问题。
铜矿分选全流程解决方案,核心不在换哪台设备,在把四段流程的参数对齐。精矿品位和回收率的提升,靠的是全流程的系统优化,不是单点改造。
这篇内容按破碎、磨矿、浮选、脱水四段,把每段影响精矿品位和回收率的参数拆开。你看完就知道自己的问题出在哪一段,以及怎么调。
精矿品位和回收率是一对矛盾。品位提上去,回收率可能掉下来。回收率提上去,品位可能掉下来。
品位优先还是回收率优先。铜精矿售价按品位计价,品位每提高一个百分点,售价提高百分之三到五。但品位提上去,精矿产量减少,回收率可能下降。回收率下降一个百分点,损失的铜金属价值可能超过品位提升带来的收益。两个指标要算综合账。
品位和回收率的平衡点在哪。铜矿浮选,精矿品位百分之二十到二十五,回收率百分之八十五到九十二,是常见的平衡区间。品位低于百分之十八,售价打折。品位高于百分之二十八,回收率通常掉到百分之八十五以下。
谁决定品位,谁决定回收率。精矿品位主要由精选段的流程结构和浮选时间决定。回收率主要由粗选段和扫选段的浮选时间和药剂制度决定。磨矿段的细度同时影响两者。细度不够,品位和回收率都低。细度太高,品位上去了,回收率反而掉。
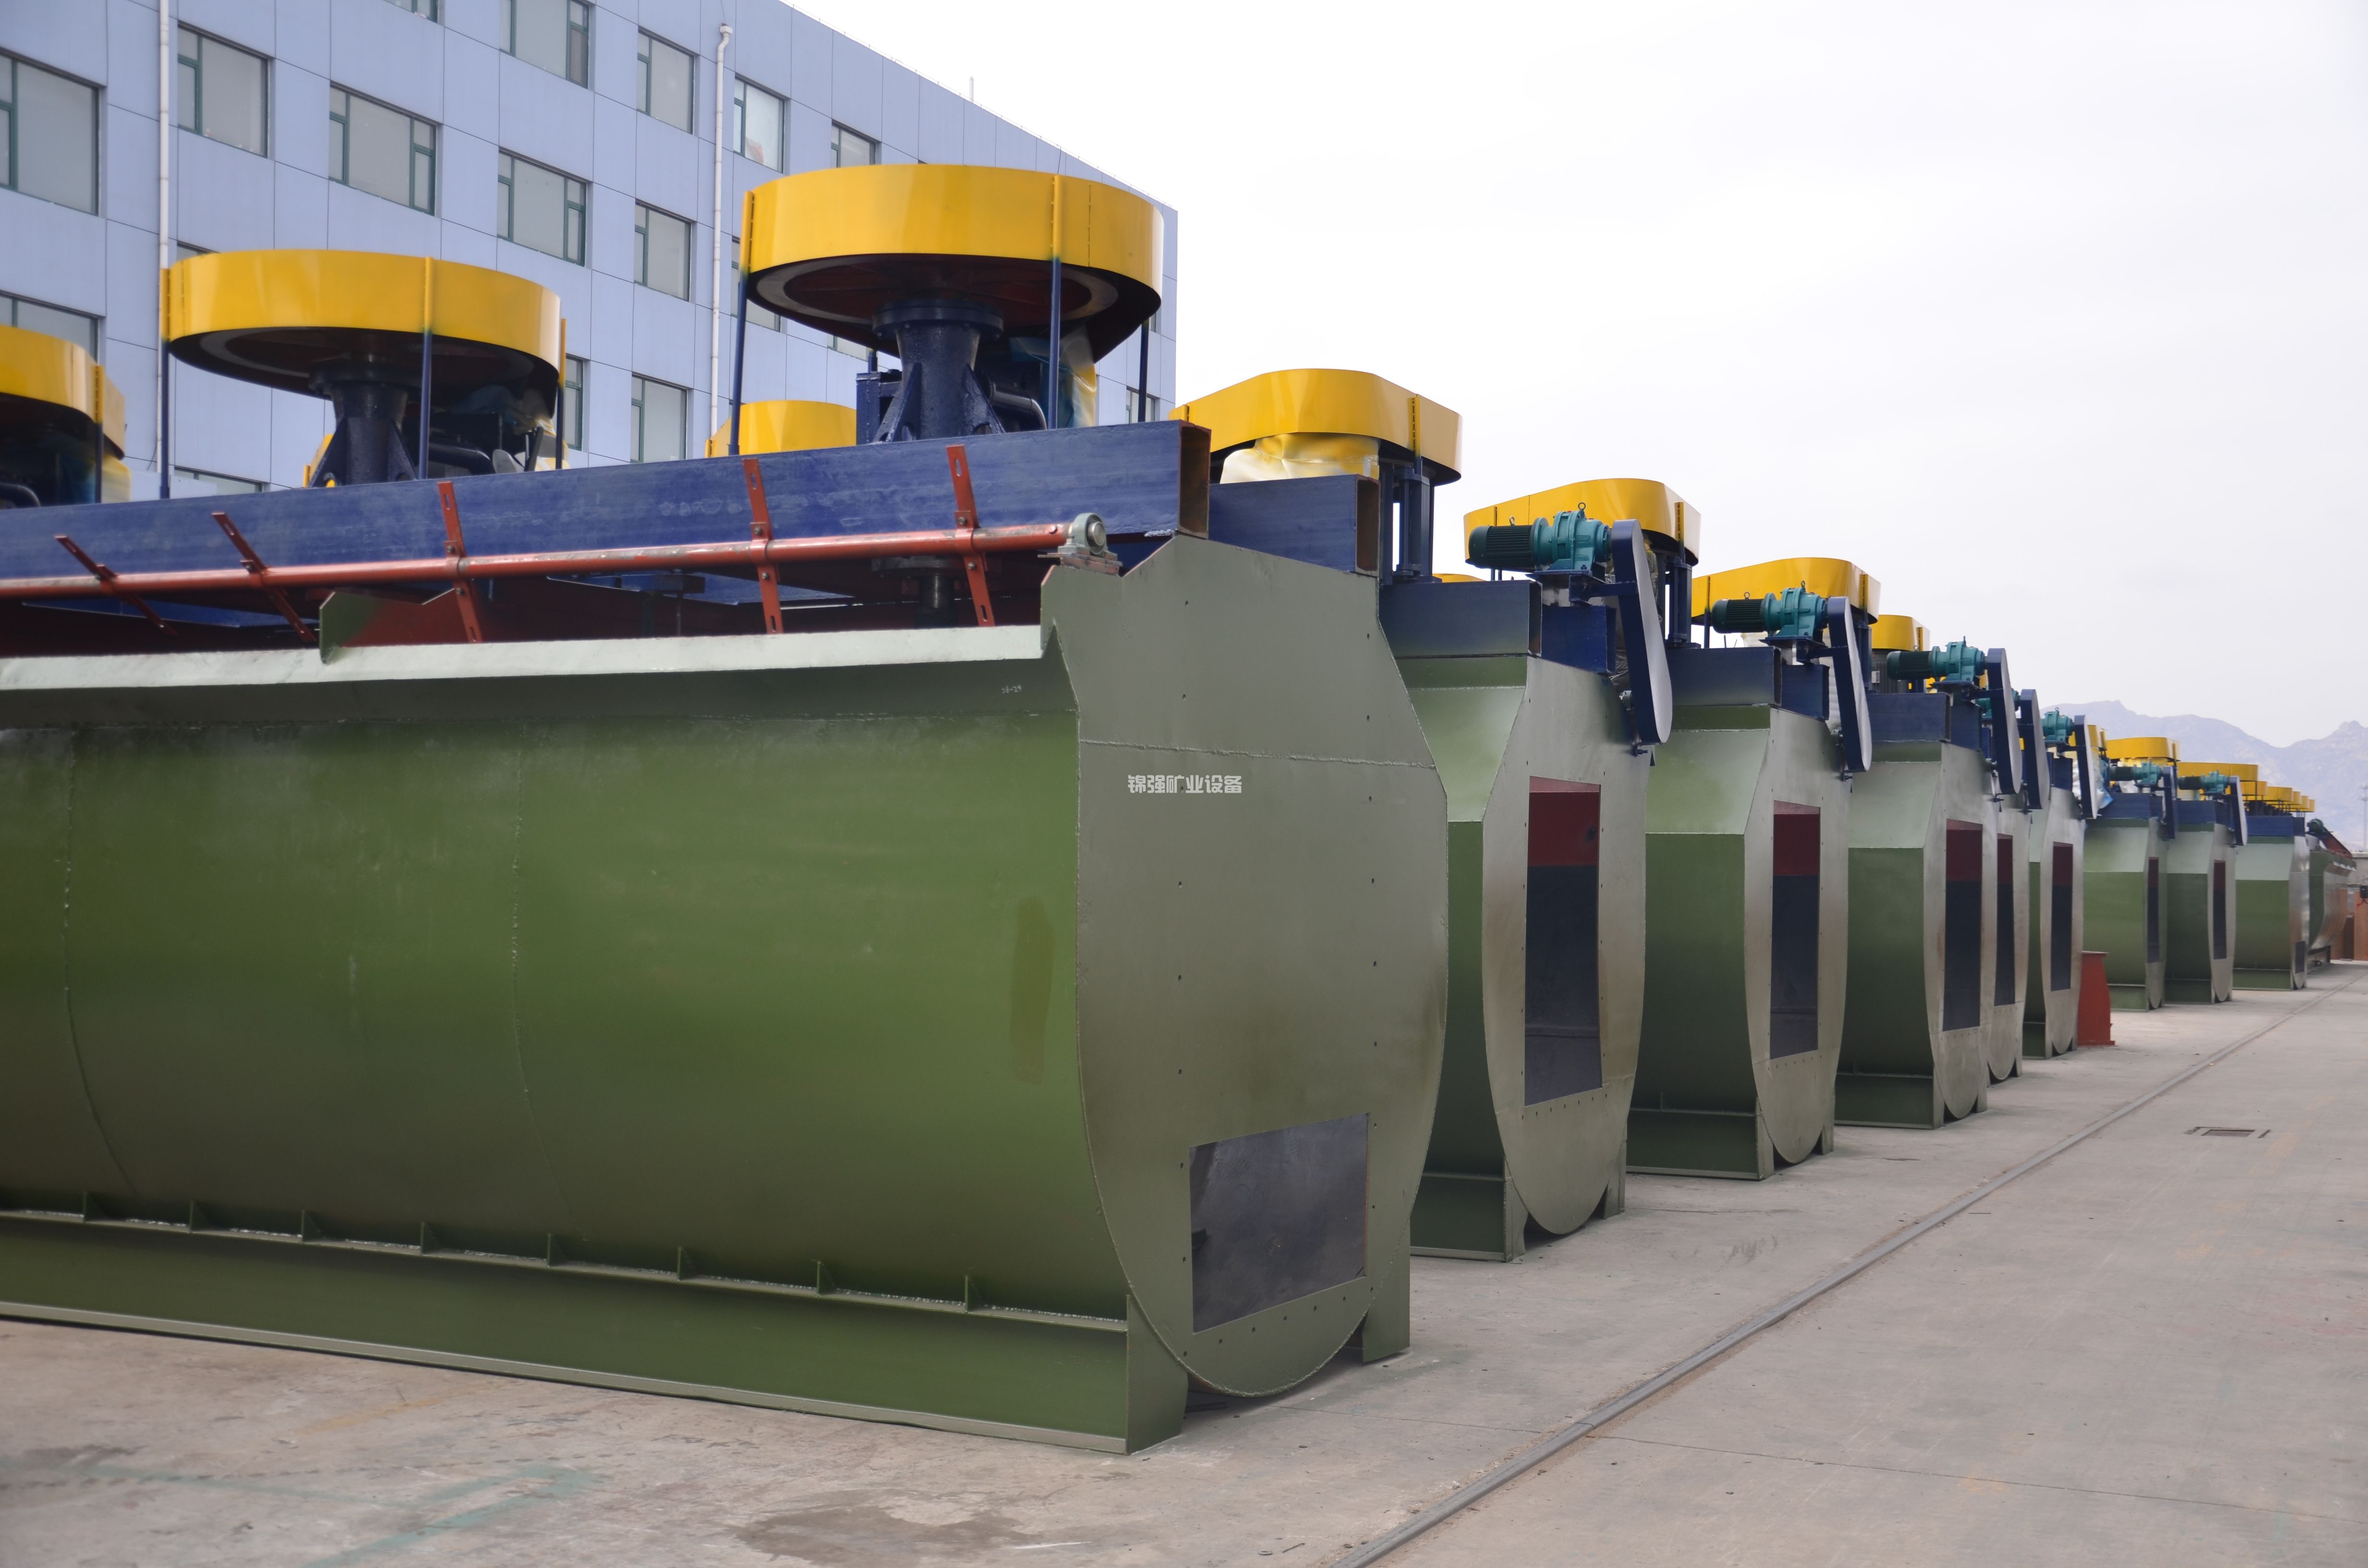
破碎段不直接决定精矿品位和回收率,但破碎段出料粒度不稳定,后面三段全乱。
出料粒度波动的影响。破碎段出料粒度从十五毫米波动到二十五毫米,磨机处理量波动百分之十到十五。磨机处理量波动,磨矿细度跟着波动。细度波动五个百分点,浮选回收率波动两到三个百分点。
怎么稳定出料粒度。三段破碎加闭路筛分,筛孔尺寸按磨矿段入料粒度上限定。振动筛筛网定期检查,破了及时换。破碎段后面加缓冲仓,仓容按磨矿段两到四小时给矿量设计。缓冲仓让破碎段和磨矿段解耦,一段检修不影响另一段。
常见错误。颚板磨损了不换,出料粒度从一百毫米变成一百五十毫米。圆锥破腔型不对,出料粒度偏粗。振动筛筛孔堵了,筛分效率下降,合格粒度矿石返回细碎,细碎负荷加重,出料粒度更粗。
磨矿段是精矿品位和回收率的第一决定因素。细度不够,铜矿物和脉石没解离,浮选选不好。
细度多少合适。铜矿浮选通常要求负两百目占百分之六十到七十五。具体多少,看嵌布粒度。粗粒嵌布的矿,负两百目占百分之六十就够。细粒嵌布的矿,要磨到百分之七十五以上。嵌布粒度数据从物相分析来。
细度不够怎么办。检查磨机钢球配比。钢球太大,冲击力强,研磨力弱,出料粗。钢球太小,研磨力强,冲击力弱,处理量低。合理配比是大球占百分之三十到四十,中球占百分之四十到五十,小球占百分之十五到二十五。检查分级设备效率。螺旋分级机溢流跑粗,换水力旋流器组。检查磨机转速。转速太低,研磨效果差。
细度太高有什么问题。细度超过百分之八十,泥化严重。泥化矿物在浮选里消耗大量药剂,选择性变差,精矿品位上不去,回收率也掉。细度每提高五个百分点,磨机处理量下降百分之十左右,电耗增加百分之十五。
分级效率的影响。分级效率从百分之五十提到百分之七十,磨机处理量能提百分之十五到二十,磨矿细度还能稳定。水力旋流器组的分级效率比螺旋分级机高百分之二十到三十。日处理三百吨以上的线,建议用旋流器组。
浮选段是精矿品位和回收率的直接决定环节。流程结构、浮选时间、药剂制度,三项参数都要对。
粗选段决定回收率。粗选浮选时间十二到二十分钟。时间不够,铜矿物没充分上浮,回收率低。时间太长,脉石上浮量增加,精矿品位下降。粗选捕收剂用量要够,起泡剂用量适中。捕收剂不够,回收率低。起泡剂太多,泡沫脆,精矿品位下降。
扫选段决定回收率上限。扫选把粗选尾矿里的残余铜再回收一遍。扫选浮选时间八到十五分钟。扫选捕收剂用量比粗选低,起泡剂用量也要低。扫选泡沫产品返回粗选,或者单独处理。
精选段决定精矿品位。精选提高精矿品位。精选次数三到四次。精选浮选时间五到十分钟。精选不加捕收剂,只加起泡剂或者不加药。精选尾矿返回上一级作业。精选次数不够,品位上不去。精选次数太多,回收率掉。
中矿返回的影响。中矿返回量太大,流程不稳定,品位和回收率都波动。中矿返回量控制在给矿量的百分之十五到二十五。中矿单独处理或者返回粗选,比逐级返回稳定。
药剂制度的影响。石灰用量不够,黄药效果差,回收率低。石灰用量太多,pH过高,铜矿物受抑制,回收率也低。铜矿浮选pH通常控制在九到十一。二号油用量太多,泡沫脆,精矿品位下降。用量太少,泡沫少,回收率低。
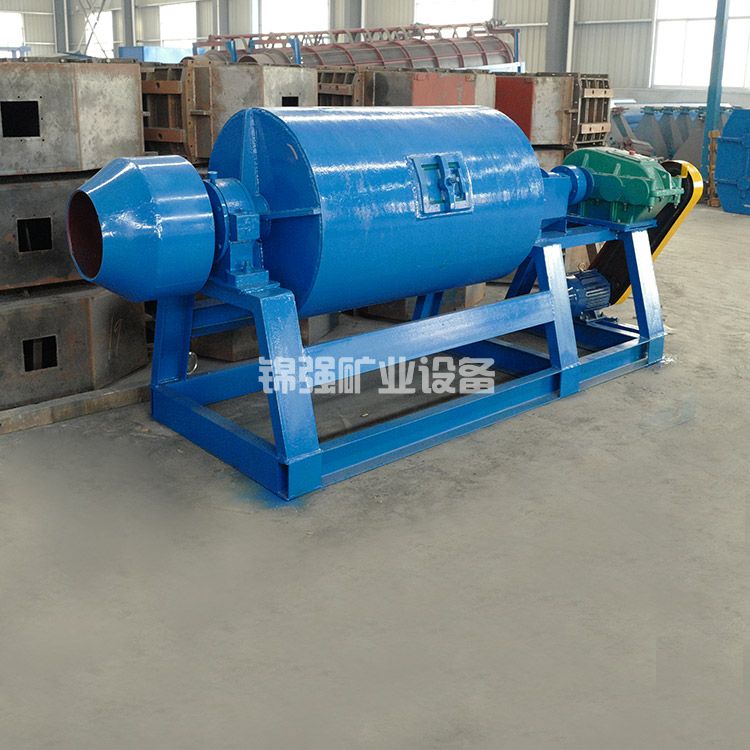
脱水段不改变铜矿物和脉石的比例,但影响最终精矿品位。
浓缩机溢流跑浑。浓缩机处理量超过设计值,溢流跑浑,细粒精矿流失。回收率下降一到两个百分点。浓缩机给矿浓度波动大,加缓冲池稳定。
过滤机滤饼含水率。陶瓷过滤机滤饼含水率百分之八到十,板框压滤机百分之十到十二。含水率每高一个百分点,运输成本增加,冶炼加工费增加。
精矿堆场管理。精矿堆场混入尾矿或者杂物,品位下降。堆场地面硬化,分区域堆放,不同批次分开。
参数一:磨矿细度与浮选时间的匹配。细度负两百目占百分之六十,浮选时间可以短一些。细度占百分之七十五,浮选时间要加长。细度提高,浮选时间不跟着加,回收率掉。
参数二:粗选回收率与精选品位的平衡。粗选回收率优先,尽量把铜选上来。精选品位优先,把脉石压下去。粗选捕收剂用量和精选起泡剂用量要配合调。
参数三:中矿返回量与流程稳定性。中矿返回量超过给矿量百分之三十,流程不稳。中矿单独处理或者返回粗选,比逐级返回稳定。
参数四:药剂制度与矿石性质的变化。矿石氧化率变了,药剂制度要跟着调。氧化率升高,硫化钠或者硫酸铵的用量要加。矿石泥化严重,分散剂要加。
矿石嵌布粒度数据有了吗
磨矿细度负两百目占比多少
磨机钢球配比合理吗
分级设备效率测了吗
粗选浮选时间够吗
扫选浮选时间够吗
精选次数够吗
中矿返回量多少
石灰用量和pH测了吗
浓缩机溢流跑浑吗
精矿含水率多少
同类型矿石的选厂指标对比了吗
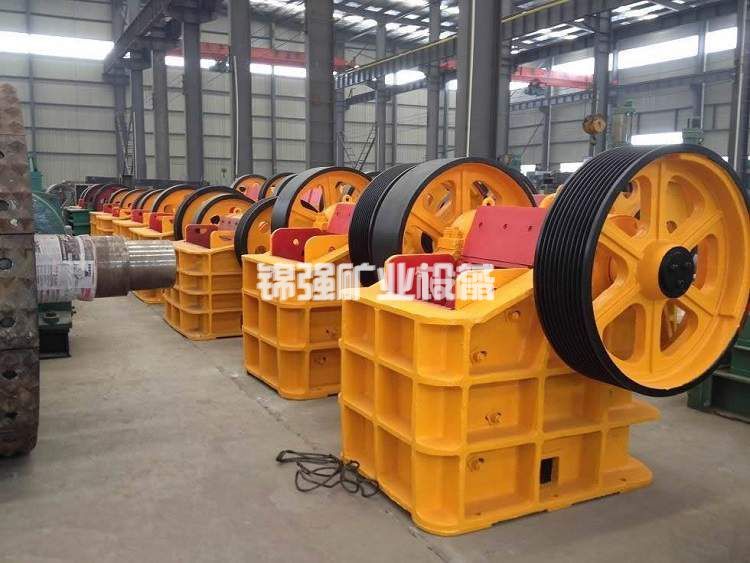
铜矿分选全流程解决方案,提升精矿品位和综合回收率,靠的不是换一台浮选机或者加两槽精选。精矿品位上不去,可能是磨矿细度不够。回收率上不去,可能是扫选时间不够。两个指标都上不去,可能是破碎段出料粒度波动太大。
单点改造的问题是,你改了浮选段,磨矿段没跟上,指标还是不动。你换了分级设备,浮选段药剂制度没调,品位上去了回收率掉下来。
全流程优化的做法是:先测四段的关键参数,找出瓶颈在哪一段。瓶颈段优先改,改完看两个指标的变化。一个指标提了另一个掉了,再调参数平衡。四段参数对齐了,两个指标才能同时提。
你优化之前,先做三件事。一测磨矿细度,看够不够。二测各作业回收率,看哪段掉了。三测药剂用量和pH,看制度对不对。三项数据拿到手,问题基本就定位了。
手里有铜矿分选线的生产数据,精矿品位、回收率、磨矿细度、药剂用量、各作业品位,想获取全流程优化方案和对应的改造费用估算,可以把数据发给我们做一次初步诊断。先定位瓶颈段,再定改造方案,比盲目换设备有效得多。
欢迎咨询设备报价、技术方案、行业问题,技术经理将第一时间给您回复

