
工程师免费在线定制方案今日仅剩个免费名额
立即获取
工程师免费在线定制方案今日仅剩个免费名额
立即获取你手里有一批氧化铜矿,氧化率百分之四十以上,结合率也高。拿去浮选,回收率百分之五十都不到,精矿品位也上不去。药剂加了一倍,泡沫还是稀稀拉拉。你试过硫化钠硫化再浮选,效果不稳定,成本还高。这批矿用常规浮选法就是选不好,得换工艺。
氧化铜矿难选,难在氧化铜矿物可浮性差,结合率高,泥化严重。浮选法对硫化铜矿有效,对氧化铜矿力不从心。浸出-萃取-电积工艺组合,是目前处理难选氧化铜矿最成熟、回收率最高的路线。氧化铜矿浸出率能到百分之八十五到九十五,电积铜纯度百分之九十九点九九以上。
这篇内容把浸出-萃取-电积工艺的每个环节拆开。从破碎制粒到电积出铜,每一步的设备配置、工艺参数、操作要点,以及哪些矿石适合这条路线,哪些矿石不适合。
不是所有氧化铜矿都适合浸出-萃取-电积。先判断你的矿石条件。
适合的条件。氧化率超过百分之三十,结合率低于百分之二十,脉石以硅酸盐为主,碳酸盐含量低,含泥量不高,矿石渗透性好。铜品位百分之零点五以上,有经济开采价值。
不适合的条件。结合率超过百分之三十,铜矿物被铁锰矿物包裹,浸出剂进不去。碳酸盐含量高,酸耗大,成本失控。含泥量高,渗透性差,浸出液走不动。铜品位低于百分之零点三,浸出成本收不回来。
混合矿怎么办。氧化率百分之十到三十的混合矿,可以浮选加浸出联合流程。先浮选回收硫化铜,浮选尾矿进浸出回收氧化铜。两条线并行,综合回收率能到百分之九十以上。
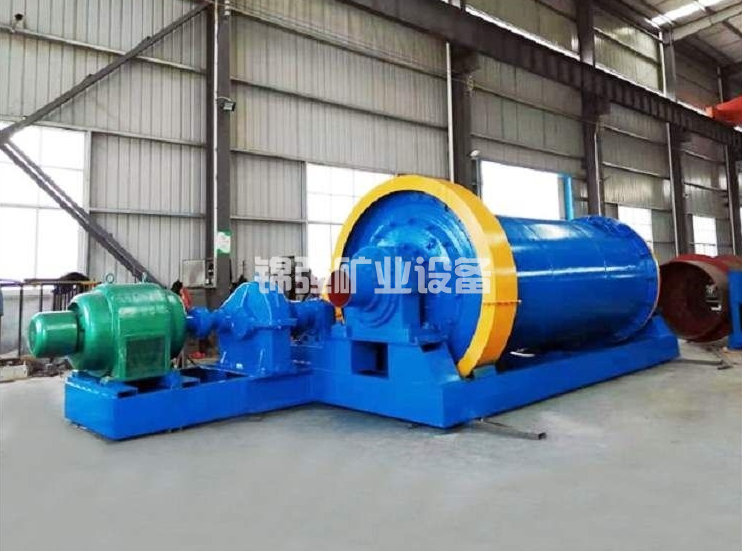
氧化铜矿浸出前要破碎和制粒。破碎到一定粒度,加酸或者加水制粒,提高渗透性。
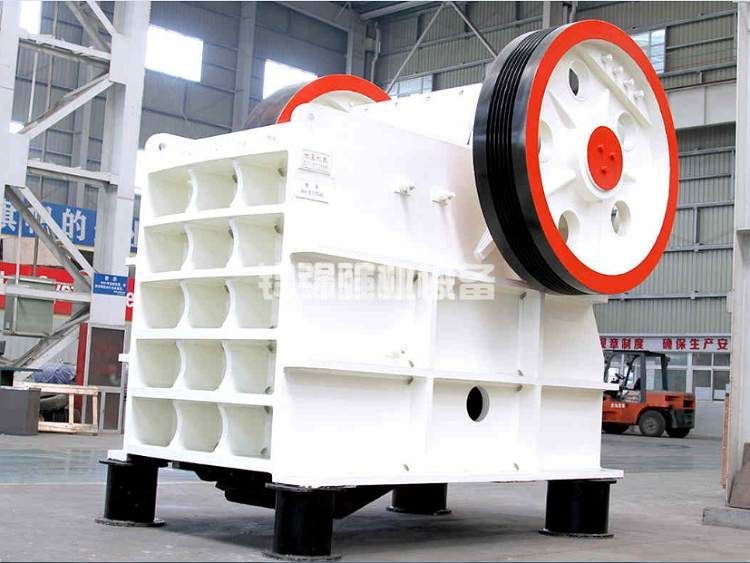
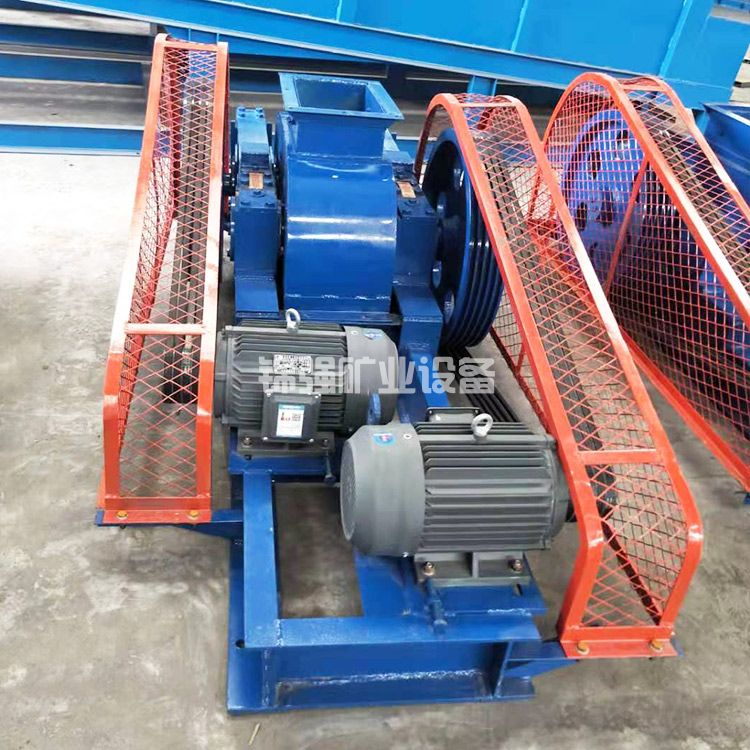
破碎粒度。堆浸的话,矿石破碎到十到三十毫米。搅拌浸出的话,破碎到零点五到五毫米。粒度越小,浸出速度越快,但破碎成本越高。堆浸用颚破加圆锥破两段,搅拌浸出用颚破加圆锥破加棒磨机。
制粒。堆浸前要制粒。矿石加酸或者加水,在圆盘制粒机或者滚筒制粒机里滚动成球。制粒的作用是让细粒矿石粘附在粗粒上,提高矿堆渗透性。制粒设备报价十五到三十五万。制粒加酸量按矿石酸耗定,通常每吨矿十到三十公斤硫酸。
设备配置。日处理三百吨的堆浸场,颚破PE400乘600报价八到十五万,圆锥破Φ900报价十五到二十五万,圆盘制粒机报价十五到二十五万。破碎制粒段合计三十八到六十五万。
浸出是氧化铜矿处理的核心环节。浸出剂把铜从矿石里溶解出来,进入溶液。
浸出方式选择。堆浸适合低品位、大规模、矿石渗透性好的矿。搅拌浸出适合高品位、小规模、矿石渗透性差的矿。堆浸投资低,周期长,浸出率百分之七十五到八十五。搅拌浸出投资高,周期短,浸出率百分之九十到九十五。
堆浸操作要点。矿堆高度四到八米,底部铺防渗膜和集液管。喷淋液用硫酸溶液,pH控制在一点五到二点五。喷淋强度每平方米每小时八到十五升。浸出周期六十到一百八十天。浸出液铜浓度两到五克每升。
搅拌浸出操作要点。浸出槽带搅拌装置,浸出时间四到六小时。硫酸用量按矿石酸耗定,pH控制在一点五到二。固液比百分之三十到五十。浸出槽碳钢衬胶,报价三十五到七十万。搅拌装置十到二十万。日处理三百吨搅拌浸出,浸出段设备费四十五到九十万。
常见错误。堆浸矿堆太高,底部矿石压实,渗透性差,浸出液走不动。喷淋强度太大,溶液来不及反应就流走了。搅拌浸出固液比太高,矿浆太稠,搅拌不动。硫酸加太多,pH太低,杂质溶解多,后续萃取负担重。
萃取是把浸出液里的铜转移到有机相,再反萃到电解液里。铜浓度从两到五克每升富集到四十到五十克每升。
萃取剂选择。常用萃取剂是LIX系列或者Acorga系列。LIX984适合高铜低酸溶液,Acorga M5640适合高酸溶液。萃取剂浓度百分之十到三十,用煤油稀释。
萃取流程。萃取分萃取段和反萃段。萃取段有机相和水相混合,铜从水相转移到有机相。反萃段有机相和电解废液混合,铜从有机相转移到电解液。萃取槽用混合澄清槽,混合室加搅拌,澄清室靠重力分相。
萃取设备。混合澄清槽是主流,报价按处理量算。日处理三百吨浸出液,萃取槽报价八十到一百五十万。萃取槽材质用不锈钢或者PVC衬里。搅拌电机功率按槽体积配。
操作要点。有机相和水相比例控制在一点五比一到三比一。混合时间两到三分钟。澄清时间五到十分钟。萃取温度控制在二十到四十度。温度太低,分相慢。温度太高,萃取剂挥发。
常见错误。有机相和水相比例不对,萃取率低或者分相不好。混合时间太长,乳化严重,分相困难。澄清时间不够,有机相夹带水相,铜损失。萃取剂浓度太低,萃取率低。浓度太高,分相慢。
电积是把电解液里的铜沉积到阴极上,得到电积铜。
电积原理。电解液含铜四十到五十克每升,硫酸一百五十到一百八十克每升。通直流电,铜在阴极沉积,阳极析出氧气。阴极用不锈钢板或者铜始极片,阳极用铅合金板。
电积设备。电积槽用混凝土槽或者PP槽,报价按槽体积算。整流器把交流电变成直流电,报价按电流密度算。日处理三百吨的线,电积槽加整流器报价一百到二百万。阴极板和阳极板另算,一套五十到一百五十万。
操作要点。电流密度每平方米二百到三百安培。槽电压一点八到二点五伏。电解液温度四十到五十度。电解液铜浓度控制在三十五到五十克每升。铜浓度太低,析氢反应加剧,电流效率下降。铜浓度太高,阴极铜结晶粗糙。
常见错误。电流密度太高,阴极铜结晶粗糙,杂质夹带多。槽电压太高,电耗增加。电解液温度太低,电导率下降,槽电压升高。电解液铜浓度控制不稳,阴极铜质量波动。
氧化率超过百分之三十吗
结合率低于百分之二十吗
碳酸盐含量高吗
含泥量高吗
矿石渗透性测了吗
堆浸还是搅拌浸出定了吗
制粒加酸量定了吗
浸出pH和浸出时间定了吗
萃取剂选型定了吗
有机相和水相比例定了吗
电积电流密度定了吗
电解液铜浓度控制范围定了吗
浸出-萃取-电积工艺组合,难选氧化铜矿处理的关键不在单个环节,在三个环节之间的衔接。
浸出液铜浓度决定萃取槽的处理量。浸出液铜浓度低,萃取槽要加大。浸出液杂质含量决定萃取剂选型和萃取级数。杂质多,萃取级数要加。电解液铜浓度决定电积电流效率。铜浓度不稳,电积铜质量波动。
三个环节的参数要匹配。浸出液铜浓度两到五克每升,对应萃取槽处理量和萃取剂浓度。电解液铜浓度四十到五十克每升,对应电积电流密度和槽电压。中间任何一个参数变了,后面两个环节都要调。
你上这条工艺路线之前,先做三件事。一取矿石样做柱浸试验,测浸出率和浸出液铜浓度。二做萃取试验,选萃取剂和确定萃取级数。三做电积试验,确定电流密度和电解液铜浓度。三项试验数据拿到手,工艺参数才能定。
手里有难选氧化铜矿的物相分析报告和浸出试验数据,想获取浸出-萃取-电积工艺的完整方案和设备报价,可以把数据发给我们做一次初步评估。先判断矿石适不适合这条路线,再定工艺参数和设备配置,比盲目上项目稳妥得多。
欢迎咨询设备报价、技术方案、行业问题,技术经理将第一时间给您回复

