
工程师免费在线定制方案今日仅剩个免费名额
立即获取
工程师免费在线定制方案今日仅剩个免费名额
立即获取钼矿分选做到一定程度,回收率就卡住了。单看碎磨段没问题,单看浮选段也没问题,但综合回收率就是比设计值低几个点。问题往往不在某一个环节,而在环节之间的衔接。碎磨段出料粒度波动大,浮选段回收率跟着晃;浮选段精矿品位不稳定,精选段反复调整;精矿脱水段溢流水质差,返回粗选恶化浮选环境。钼矿分选全流程解决方案要解决的,就是把碎磨、浮选、脱水、尾矿这几段放在一起看,找到彼此之间的制约关系,让综合回收率有系统性的提升。
快速了解
综合回收率上不去,根因通常在碎磨粒度稳定性、浮选段数匹配、回水水质三个环节。
全流程解决方案的核心是让每段的参数跟矿石性质和前后段的要求匹配,而不是各段各调各的。
综合回收率的提升幅度取决于矿石性质,细粒嵌布和伴生矿物多的钼矿提升空间更大。
综合回收率低,常见的表面原因是浮选段回收率不够。但浮选段回收率调了多轮效果不明显,说明问题在更前面。
碎磨粒度波动是第一个原因。磨矿分级回路不稳定,溢流粒度忽粗忽细,浮选给料条件波动,回收率跟着晃。某钼选厂的旋流器溢流粒度波动在负零点零七四毫米占百分之六十五到八十五之间,粗选回收率波动正负三个百分点。磨矿粒度稳定后,粗选回收率波动收窄到正负一个百分点。
浮选段数不匹配是第二个原因。粗选时间不够,扫选段数不足,精选段数过多,这些都会影响综合回收率。某钼选厂的粗选时间十二分钟,粗选回收率只有百分之七十八。粗选时间延长到十五分钟后,粗选回收率提到百分之八十三,扫选药剂用量降了约百分之十二。精选段数从四段加到五段后,精矿品位从百分之四十八提到百分之五十,回收率从百分之八十五降到百分之八十二。精选段数过多,精选尾矿返回量增加,回收率往下掉。
回水水质差是第三个原因。精矿溢流水和尾矿溢流水里的残留药剂和细泥,返回浮选后恶化浮选环境。某钼选厂的精矿溢流水直接返回粗选,溢流水里细泥含量高,粗选泡沫结构恶化,精矿品位下降了约两个百分点。精矿溢流水和尾矿溢流水分开管理后,粗选泡沫结构改善,精矿品位提高了约两个百分点。
再磨细度不对是第四个原因。粗精矿再磨细度不够,连生体没解离,精选品位上不去。再磨细度过细,微细粒含量增加,精选选择性变差。某钼矿的经济再磨细度在负零点零七四毫米占百分之八十五左右。再磨细度从百分之八十五调到百分之九十,精矿品位从百分之四十八降到百分之四十五。再磨细度从百分之八十五调到百分之八十,精矿品位从百分之四十八降到百分之四十四。
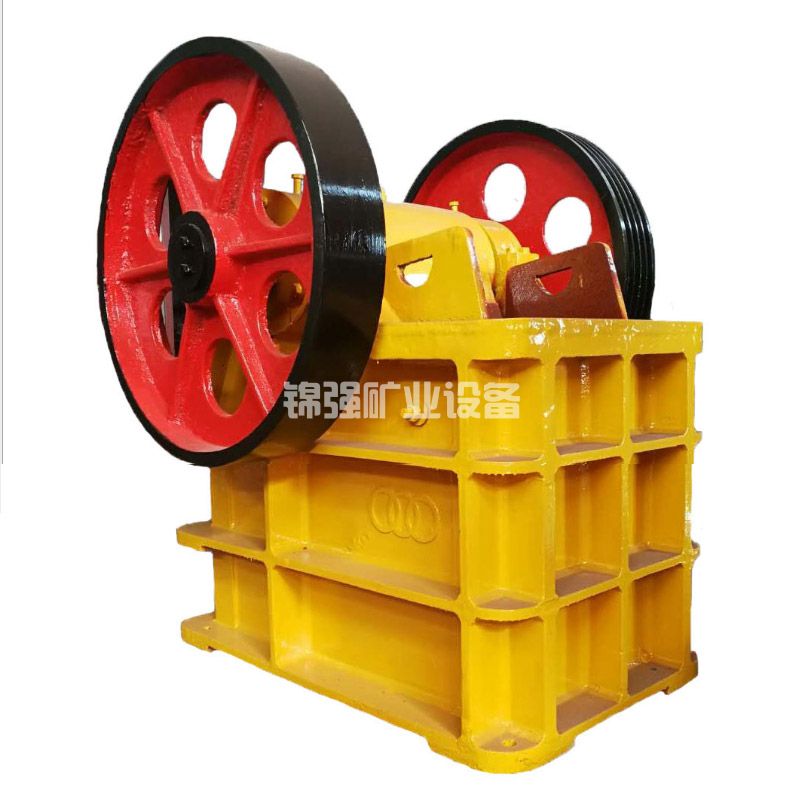
碎磨段的优化目标是给浮选提供粒度稳定、解离充分的入料。
多碎少磨是第一步。碎磨段把矿石破碎到更细的粒度,磨机入料粒度从八到十毫米降到三到五毫米,磨机干的活少,过粉碎少。河南某钼选厂引入高压辊磨机后,球磨机入料粒度从八毫米降到四毫米,碎磨系统处理量从一万四千四百吨每日提升到两万三千吨每日,碎磨电耗降了三点八元每吨。入磨粒度减半,磨机处理量提升,过粉碎也少了。
分级效率提升是第二步。分级效率低,合格粒级返回再磨,磨机里循环负荷高,已经解离的细粒还被反复研磨造成泥化。某钼选厂把旋流器组重新选型后,分级效率从百分之四十五提到百分之六十二,磨机台时处理量提高了百分之十五,磨矿产品里负十微米粒级占比降了约五个百分点。细粒少了,浮选选择性改善。
磨矿智能控制是第三步。给矿量、给水量、磨机功率、旋流器压力这几个参数互相耦合,人工调节总是滞后的。磨矿智能控制系统把这些参数接进来,自动调整给水量和给矿量,把溢流粒度稳定在目标值正负三个百分点以内。河南某钼选厂上了碎磨智能控制后,磨机台时处理量提高百分之八到十,磨矿电耗降了约百分之六,粗选回收率波动从正负三个百分点收窄到正负一个百分点。
两段磨矿是第四步。一段磨矿把矿石磨到目标细度,粗粒和细粒混在一起。两段磨矿第一段磨到较粗粒度,第二段只磨第一段出来的粗粒部分,细粒不经过第二段,泥化程度轻。有研究针对某钼矿做了两段磨矿对比,二段磨矿在细度负零点零七四毫米占百分之八十时,钼累积回收率达到百分之八十四点四五,比一段磨矿高出一点八六个百分点。
浮选段的优化目标是提高回收率,同时保住精矿品位。
粗选时间要够。低品位钼矿的粗选时间通常比高品位矿长,因为有用矿物含量低、脉石量大,要让辉钼矿有足够的机会和气泡碰撞。某钼矿的粗选时间从十二分钟延长到十五分钟后,粗选回收率从百分之七十八提到百分之八十三。粗选时间延长后,扫选负荷减轻,扫选药剂用量降了约百分之十二。
扫选段数要合理。粗选回收率高,扫选一段可能就够了。粗选回收率低,扫选要两段甚至三段。某钼矿的粗选回收率百分之八十二,扫选一段回收率百分之八,综合回收率百分之九十。粗选回收率降到百分之七十八时,扫选一段回收率只有百分之六,综合回收率百分之八十四。扫选加一段后,扫选两段回收率百分之十,综合回收率百分之八十八。
粗精矿再磨是关键。粗精矿里辉钼矿连生体占比高,直接精选品位上不去。再磨让连生体进一步解离,精选效率提高。山东某钼矿采用粗精矿再磨加精尾矿再选工艺,钼精矿品位做到百分之五十三点零九,回收率百分之九十三点六六。
浮选设备选型要匹配。浮选机做主选、浮选柱做细粒辅助回收的组合方案,在细粒钼矿上表现更稳。某钼多金属矿的对比数据:钼铅混合浮选阶段,浮选柱对细粒辉钼矿回收率百分之八十五点四七,浮选机百分之七十九点零六。但粗粒方铅矿的回收率,浮选柱只有百分之五十六点八八,浮选机是百分之七十七点八八。组合配置比单一设备方案更合理。
微细粒回收要加强。微纳米气泡浮选在微细粒钼矿回收上有实际效果。在再磨细度负二十微米占百分之七十三的条件下,微纳米气泡水体系下钼回收率达到百分之八十八点七一,比自来水体系高出近七个百分点。
脱水段和尾矿段的优化容易被忽视,但对综合回收率有影响。
精矿溢流水和尾矿溢流水分开管理是第一步。精矿浓密池的溢流水里残留药剂浓度高、细泥含量高,直接返回粗选会恶化粗选泡沫结构。某钼选厂把精矿溢流水和尾矿溢流水分开管理后,精矿溢流水返回精选段或单独处理,粗选泡沫结构改善,精矿品位提高了约两个百分点。
精矿脱水流程优化是第二步。两段浓缩加过滤的流程,精矿水分高,运输成本高。浓缩加压滤的流程,精矿水分低,运输成本低。某钼选厂把精矿脱水流程从两段浓缩加过滤改为浓缩加压滤后,精矿水分从百分之十二降到百分之八,外运成本降了百分之十左右。
尾矿再选是第三步。尾矿里跑掉的钼主要是微细粒辉钼矿,再选可以捞回来。山东某钼矿采用粗精矿再磨加精尾矿再选工艺,钼精矿品位做到百分之五十三点零九,回收率百分之九十三点六六。精尾矿再选用的浮选设备要选对微细粒回收有针对性的,浮选柱或微纳米气泡浮选比较合适。
回水利用率优化是第四步。回水利用率提高,新水补充量减少,但回水里残留药剂和细泥积累会影响浮选。某钼选厂的回水利用率从百分之六十提到百分之七十五后,粗选回收率波动从正负三个百分点收窄到正负一点五个百分点,浮选药剂用量降了约百分之八。回水利用率从百分之七十五提到百分之八十五后,粗选回收率波动从正负一点五个百分点扩大到正负两个百分点,浮选药剂用量增加了约百分之五。经济回水利用率在百分之七十五到八十之间。
钼矿分选全流程解决方案的核心,是把碎磨、浮选、脱水、尾矿几段放在一起做匹配。
碎磨段出料粒度决定浮选段入料条件。碎磨段出料粒度稳定,浮选段回收率波动小。某钼选厂的碎磨段上了磨矿智能控制后,溢流粒度稳定在目标值正负三个百分点以内,浮选段粗选回收率波动从正负三个百分点收窄到正负一个百分点。
浮选段精矿产量决定脱水段处理能力。浮选段处理量提上去了,精矿产量跟着增加,脱水设备如果没跟上,精矿在浓密池里积压,溢流水质恶化,回水系统跟着出问题。云南某铜钼选厂改造时,浮选段处理能力从二十五吨每小时提到三十五点七吨每小时,精矿脱水段同步扩容。
脱水段回水水质决定浮选段药剂制度。脱水段回水水质稳定,浮选段药剂制度才能稳定。某钼选厂把精矿溢流水和尾矿溢流水分开管理后,回水水质稳定,浮选段药剂用量降了约百分之八。
尾矿段再选决定综合回收率。尾矿再选把跑掉的钼捞回来,综合回收率提高。某钼矿的尾矿再选回收率百分之五,综合回收率从百分之八十五提到百分之九十。
洛钼集团选矿三公司的案例说明了全流程优化提升综合回收率的价值。采用浮选机折弯短流程配置和碎磨智能控制后,系统处理量提高百分之六十七,钼回收率提高百分之四,年用电量减少四千零六十三万千瓦时,投资一点七七亿元,回收期一年。这个项目的综合回收率提升,靠的不是某台设备特别先进,而是碎磨、浮选、脱水、尾矿几段同时做了优化,加上智能控制把参数稳定在最优区间。
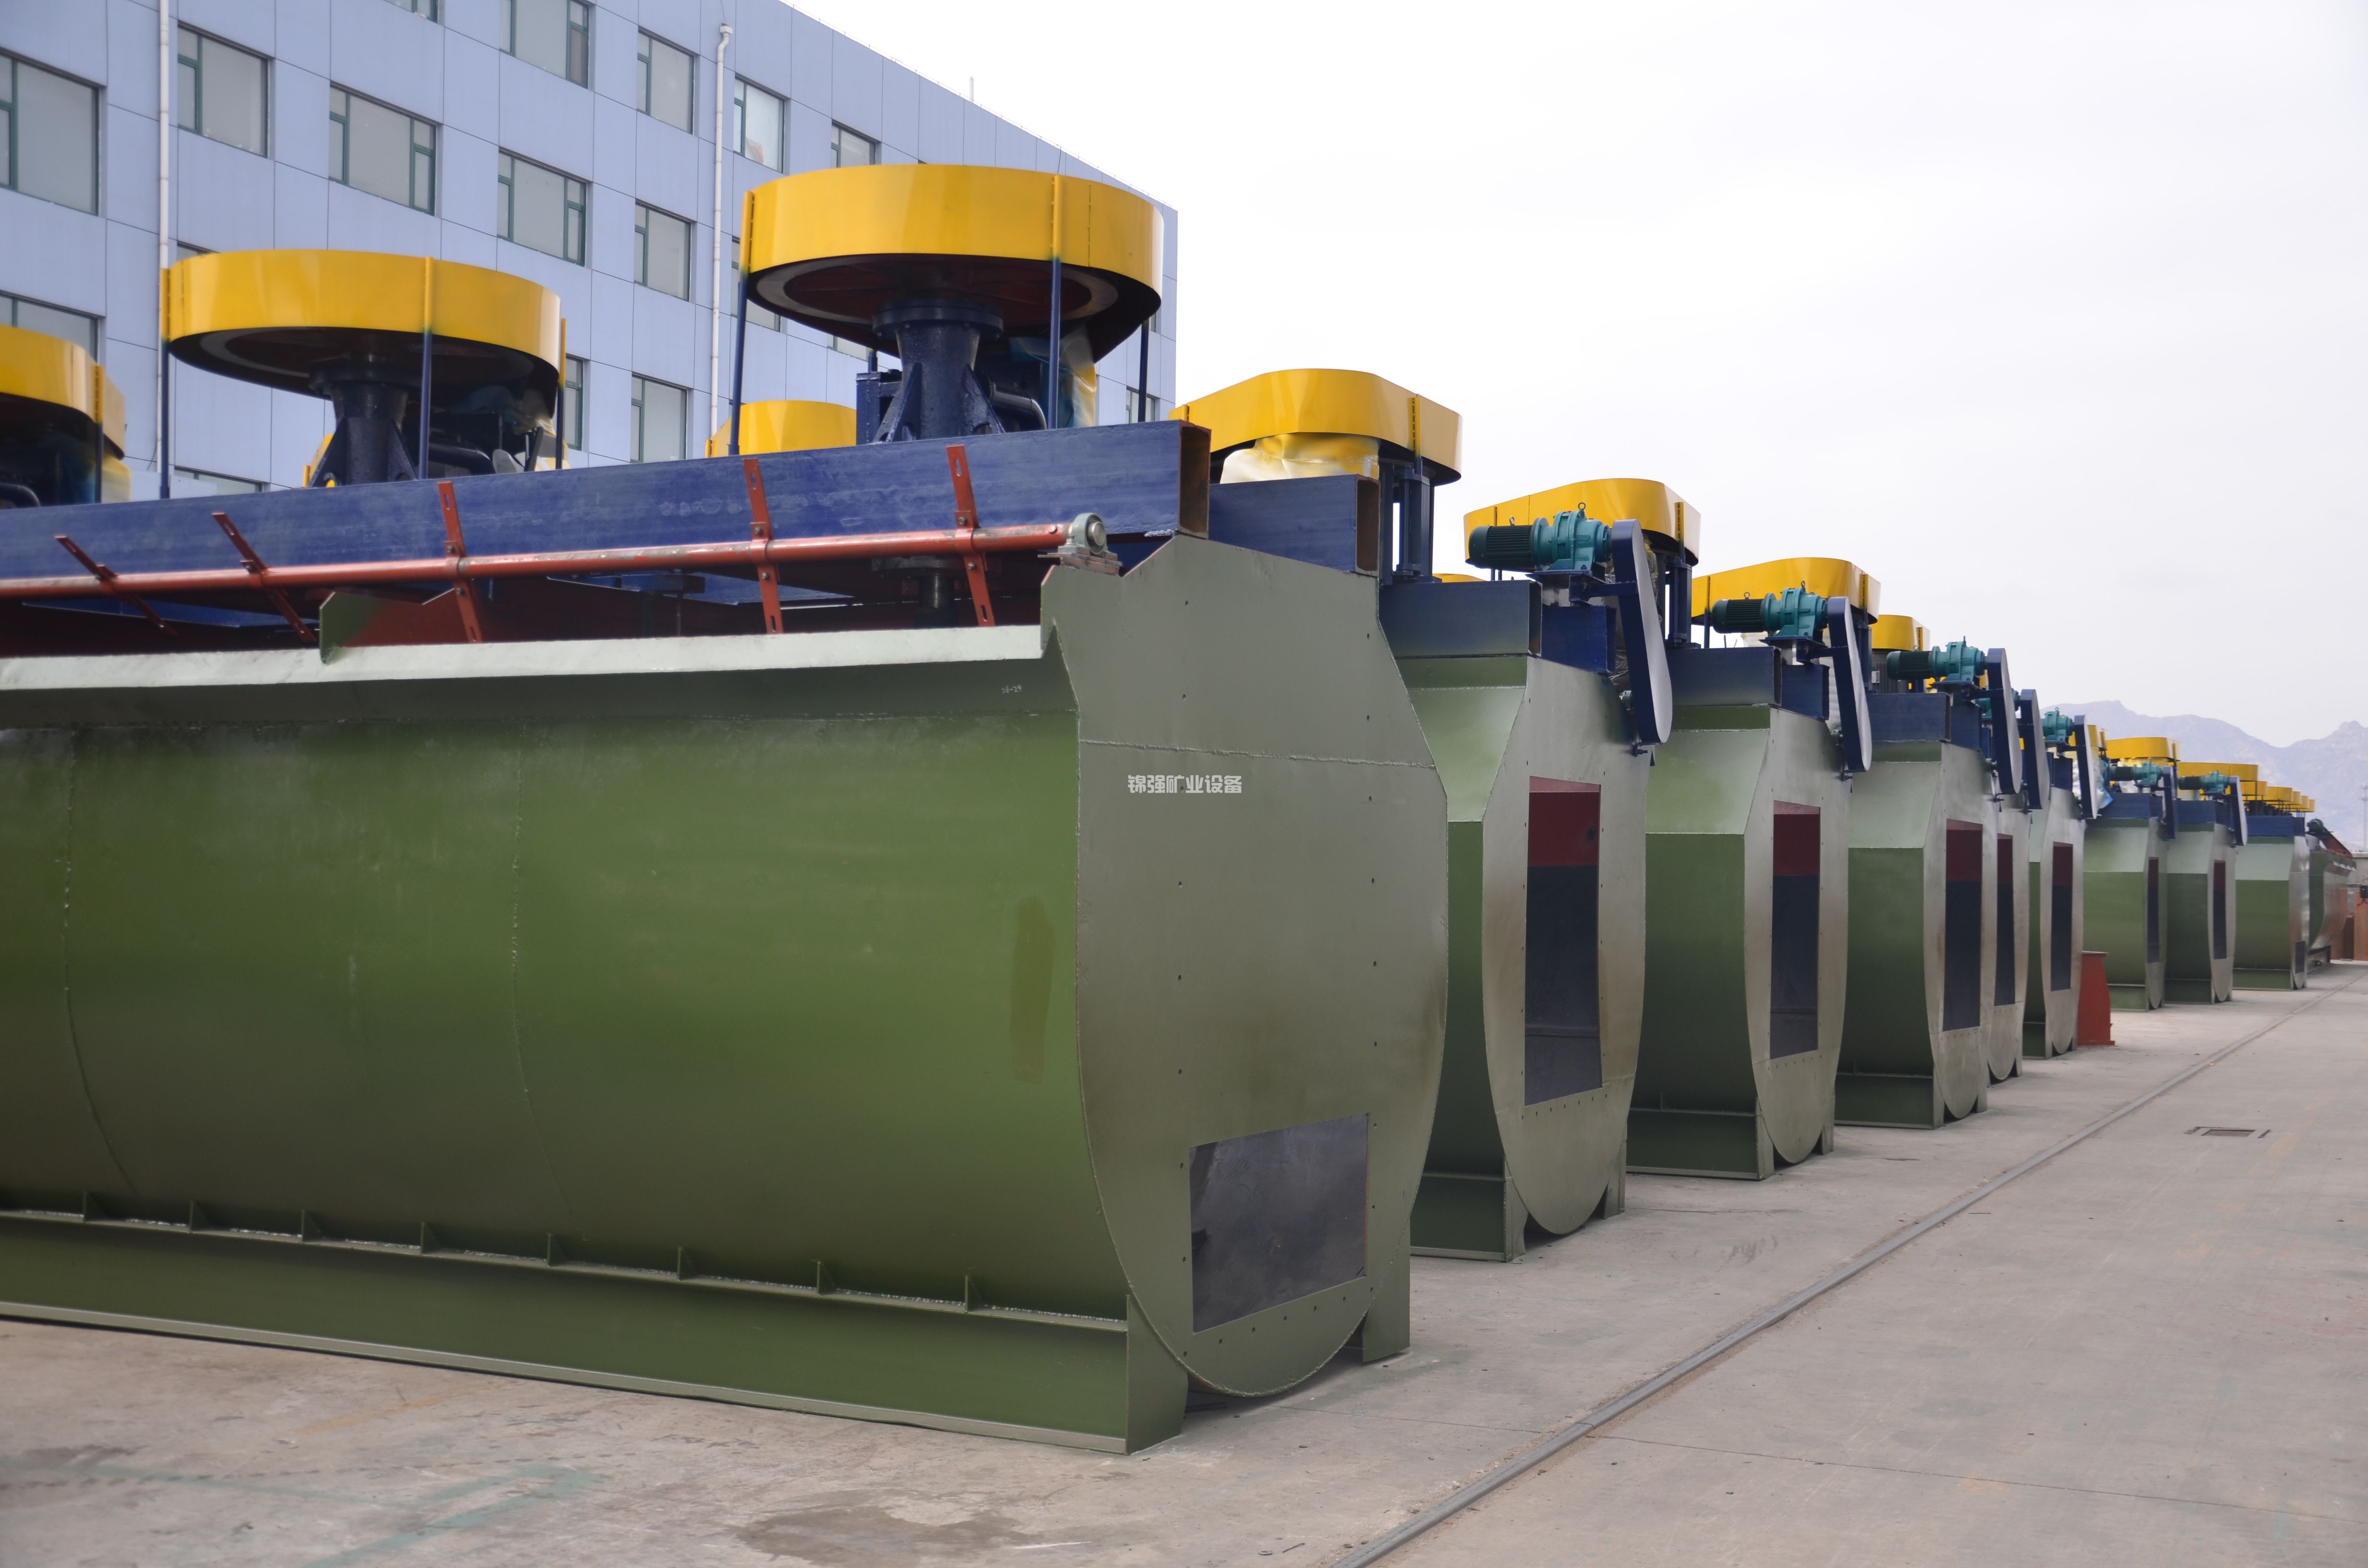
某钼矿的全流程优化案例值得参考。
原矿性质:钼品位零点零八,辉钼矿嵌布粒度在零点零五毫米到零点三毫米之间,脉石矿物以石英、长石为主,含少量滑石。磨到负零点零七四毫米占百分之七十五时,单体解离度百分之八十五。
优化前状况:一段磨矿,磨矿细度负零点零七四毫米占百分之七十五。粗选时间十二分钟,扫选一段,精选四段。粗选煤油用量两百五十克每吨,松醇油用量六十克每吨。粗选回收率百分之七十八,精矿品位百分之四十二,综合回收率百分之七十五。精矿溢流水直接返回粗选,回水利用率百分之六十。
优化措施:碎磨段引入高压辊磨机,入磨粒度从八毫米降到四毫米。磨矿段上磨矿智能控制,溢流粒度稳定在负零点零七四毫米占百分之七十五正负三。浮选段粗选时间从十二分钟延长到十五分钟,扫选从一段加到两段,精选从四段减为三段,粗精矿再磨细度负零点零七四毫米占百分之八十五。粗选煤油用量从两百五十克每吨降到两百克每吨,松醇油用量从六十克每吨降到四十克每吨。精矿溢流水和尾矿溢流水分开管理,精矿溢流水返回精选段。精尾矿再选。
优化后数据:粗选回收率百分之八十三,扫选回收率百分之十,精选回收率百分之九十三,综合回收率百分之八十七。精矿品位百分之四十八。比优化前综合回收率提高了约十二个百分点,精矿品位提高了约六百分点。药剂成本降了约百分之十五,电耗降了约百分之八,回水利用率从百分之六十提到百分之七十五。
这个案例的核心逻辑是:钼矿分选全流程解决方案,不是把各段分开优化,是把各段放在一起做匹配。碎磨段出料粒度稳定,浮选段回收率波动小。浮选段粗选时间够、扫选段数够、精选段数合理,回收率和精矿品位同时提高。脱水段回水水质稳定,浮选段药剂制度稳定。尾矿段再选,综合回收率提高。几个环节一起做,综合回收率才能有系统性的提升。
想判断你的钼矿综合回收率怎么提升,最直接的办法是做一次全流程考查和工艺矿物学分析,同时把碎磨粒度波动、浮选段数匹配、再磨细度、回水水质、尾矿品位摸清楚。碎磨粒度波动多大、粗选时间够不够、扫选段数够不够、精选段数合不合理、再磨细度对不对、回水水质稳不稳、尾矿品位多少,这些问题的答案在你的现场数据里,不在通用方案里。
欢迎咨询设备报价、技术方案、行业问题,技术经理将第一时间给您回复

