
工程师免费在线定制方案今日仅剩个免费名额
立即获取
工程师免费在线定制方案今日仅剩个免费名额
立即获取设备故障预警的核心不是装一堆传感器,是找到真正能反映设备劣化趋势的那几个参数
远程运维要解决的是偏远矿区技术人员不足的问题,让专家不用到现场也能判断故障
预警和运维必须形成闭环,只报警不处理,或者只监测不分析,都是白投入
铜矿处理设备大多安装在偏远矿区,球磨机、浮选机、浓密机、渣浆泵,这些设备一旦非计划停机,整条生产线就断了。等维修人员赶到现场,再排查故障、等备件、组织抢修,停产一天损失几十万。更麻烦的是,有些故障在发生前已经有征兆,振动大了、温度高了、电流波动了,但没人注意,等设备彻底坏了才发现。铜矿处理设备故障预警与远程运维解决方案要解决的,就是让设备在坏之前发出信号,让技术人员不用到现场也能判断和处理。
选厂设备多,不是每台都要上预警系统。要抓关键设备。
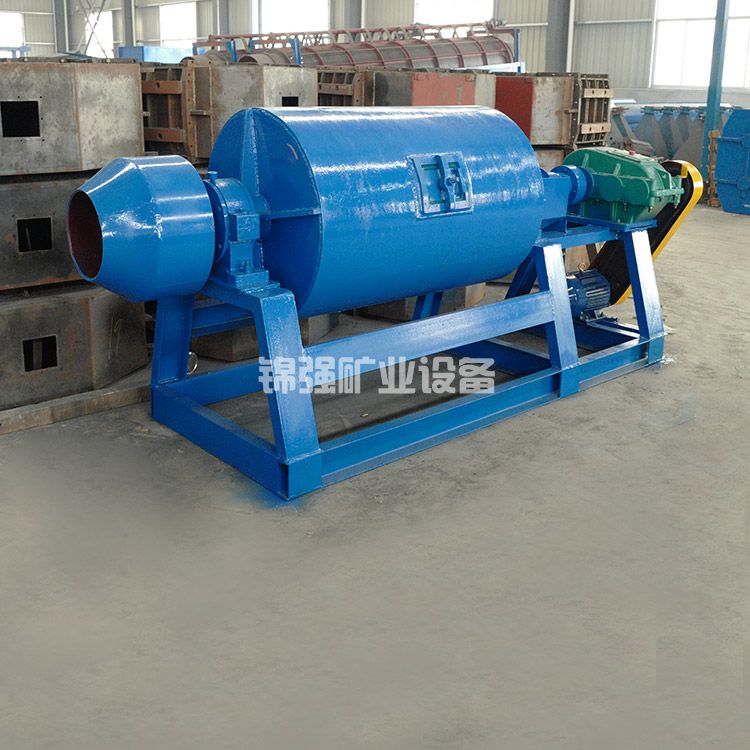
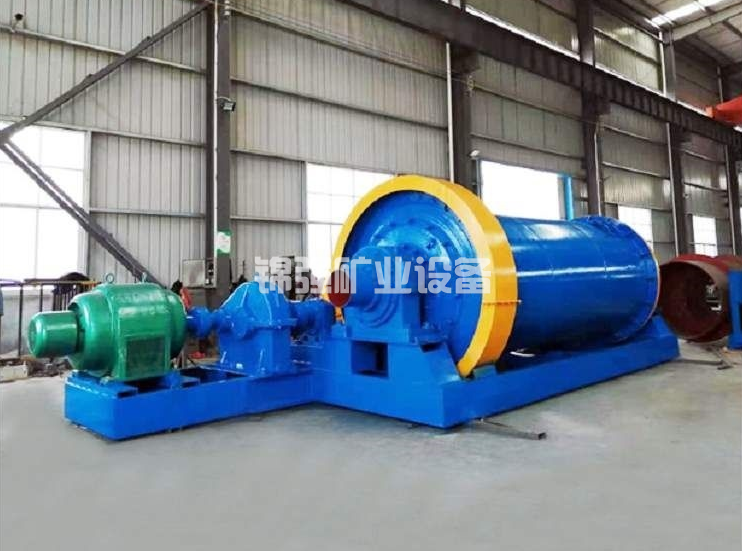
球磨机。 选厂的心脏,停机就是全线停产。球磨机故障预警重点监测大齿轮啮合、主轴承温度、振动、电机电流、润滑系统压力。大齿轮断齿、轴承烧瓦、润滑失效,这些故障在发生前都有征兆。
浮选机。 台数多,单台停机影响相对小,但浮选机叶轮磨损、轴承损坏、充气装置堵塞,会影响浮选指标。浮选机预警重点监测轴承温度、振动、电机电流、充气压力。
浓密机。 耙架卡阻、驱动过载、絮凝剂添加异常,这些故障会导致跑浑或者底流浓度失控。浓密机预警重点监测驱动扭矩、耙架高度、底流浓度、溢流浊度。
渣浆泵。 选厂用量大,磨损快,故障频繁。渣浆泵预警重点监测轴承温度、振动、电机电流、出口压力。泵汽蚀、叶轮磨损、密封泄漏,这些故障在发生前有征兆。
破碎机。 颚破、圆锥破的轴承温度、振动、排料口间隙,要重点监测。圆锥破的衬板磨损、主轴断裂,这些故障在发生前有征兆。
关键设备上预警系统,投资集中,效果明显。铜矿处理设备故障预警与远程运维解决方案的第一步,是确定哪些设备需要上预警。
预警参数选不对,要么误报频繁,要么漏报关键故障。
振动。 旋转设备的振动信号最能反映设备状态。球磨机大齿轮、浮选机轴承、渣浆泵轴承,都要监测振动。振动监测要看振动速度有效值、振动位移、振动频谱。频谱分析能判断故障类型,是不平衡、不对中、还是轴承损坏。
温度。 轴承温度、电机绕组温度、润滑油温度,这些温度参数直接反映设备运行状态。温度超过报警值,说明设备可能过载或者润滑不良。
电流。 电机电流反映设备负荷。电流突然升高,说明设备可能卡阻或者过载。电流突然降低,说明设备可能空转或者断料。
压力。 润滑系统压力、液压系统压力、泵出口压力,这些压力参数反映系统是否正常。压力异常,说明系统有故障。
流量。 冷却水流量、润滑油流量、泵流量,这些流量参数反映系统是否正常。流量不足,设备可能过热或者润滑不良。
料位和浓度。 浓密机底流浓度、浮选机液位、矿仓料位,这些参数反映工艺状态。工艺参数异常,设备可能出问题。
预警参数不在多,在准。选几个最能反映设备劣化趋势的参数,持续监测,比装一堆传感器但数据没人看强。
预警系统不是买几台传感器装上就完事,要形成完整的系统。
传感器要选对。 振动传感器选加速度型还是速度型,温度传感器选接触式还是红外,电流传感器选互感器还是霍尔,要根据监测对象和精度要求选。
数据采集要可靠。 传感器信号要传到采集器,采集器要传到服务器。有线传输可靠但布线麻烦,无线传输方便但信号可能不稳定。偏远矿区,无线传输加太阳能供电是常见方案。
数据分析要专业。 振动频谱分析、温度趋势分析、电流特征分析,这些需要专业软件和专业人员。数据分析不是看单个数据点,是看趋势。趋势向上,说明设备在劣化。
报警阈值要合理。 报警阈值设得太低,误报频繁,操作工就麻木了。设得太高,漏报关键故障。阈值要根据设备类型、运行工况、历史数据来定。有的参数可以用固定阈值,有的参数要用趋势报警。
报警分级要明确。 预警分几级,一级预警提醒注意,二级预警要求检查,三级预警要求停机。分级明确,操作工才知道怎么响应。
预警要闭环。 报警了要有人处理,处理了要记录,记录要分析。只报警不处理,预警系统就成了摆设。
预警系统的核心是数据、分析、报警、闭环。四个环节缺一不可。
偏远矿区技术人员不足,设备出了故障,专家从总部赶到现场,路上就要一两天。远程运维让专家不用到现场也能判断和处理。
远程监控。 设备运行参数、报警信息、视频画面,传到远程监控中心。专家在监控中心就能看到设备状态,不用到现场。
远程诊断。 设备出现异常,专家通过远程监控数据分析故障原因。振动频谱、温度趋势、电流特征,这些数据可以远程查看和分析。远程诊断能快速定位故障,减少现场排查时间。
远程指导。 故障原因确定后,专家通过视频或者电话指导现场人员处理。现场人员按照专家指导操作,不用等专家到现场。
远程调试。 设备参数调整、控制系统调试,可以通过远程操作完成。专家在监控中心调整参数,现场设备响应。
备件管理。 备件库存、备件消耗、备件采购,通过远程系统管理。设备故障时,能快速确定需要什么备件,备件在哪里,怎么调运。
远程运维的核心是数据远程、专家远程、指导远程。数据传得到,专家看得到,现场听得到,远程运维就实现了。
预警和运维不能分开。预警发现的问题,运维要处理。运维处理的结果,预警要记录。
预警触发运维工单。 设备报警后,系统自动生成运维工单,派给运维人员。运维人员收到工单,按流程处理。
运维记录反馈预警系统。 运维人员处理完故障,把处理过程、更换备件、调整参数记录到系统。这些记录反馈到预警系统,帮助优化报警阈值和分析模型。
预警效果要评估。 预警系统运行一段时间后,要评估预警准确率、误报率、漏报率。准确率低的,要调整参数或者更换传感器。误报率高的,要优化报警阈值。
运维效率要考核。 故障响应时间、故障处理时间、设备停机时间,这些指标要考核。考核数据和预警系统联动,预警效果好,运维效率高,设备停机时间就短。
预警和运维形成闭环,系统才有价值。铜矿处理设备故障预警与远程运维解决方案的核心,是让预警和运维互相支撑。
XX省某铜选厂,地处偏远矿区,海拔3800米,技术人员不足。球磨机、浮选机、浓密机、渣浆泵,这些关键设备经常出故障,每次都要等总部派专家到现场,路上就要两天。
改造时上了设备故障预警与远程运维系统。球磨机主轴承和大小齿轮装了振动传感器和温度传感器,浮选机轴承装了温度和振动传感器,浓密机装了扭矩传感器,渣浆泵装了振动和温度传感器。数据通过无线网络传到总部监控中心。
系统运行后,球磨机主轴承温度趋势异常,系统提前一周报警。远程诊断判断是润滑不良,指导现场人员更换润滑油,避免了轴承烧瓦。渣浆泵振动频谱异常,远程诊断判断是叶轮磨损,提前安排更换,避免了泵壳磨穿。
系统运行一年,设备非计划停机时间减少60%,故障处理时间从平均两天缩短到半天。远程诊断准确率达到85%以上。
这个案例说明,铜矿处理设备故障预警与远程运维解决方案的核心,是让设备在坏之前发出信号,让专家不用到现场也能判断和处理。
问:故障预警系统投资大概多少?
答:取决于监测设备数量和系统规模。关键设备上预警系统,投资通常在几十万到一两百万。传感器、采集器、服务器、软件、安装调试,各占一部分。投资回收期一般一到两年。
问:预警参数选几个合适?
答:不在多,在准。球磨机重点监测振动、温度、电流、润滑压力。浮选机重点监测轴承温度、振动、电流。浓密机重点监测扭矩、耙架高度、底流浓度。每个设备选几个关键参数就够了。
问:远程运维需要什么网络条件?
答:需要稳定的网络连接。偏远矿区可以用4G或者5G无线网络,信号不好的可以用卫星通信。网络带宽要求不高,传输参数和报警信息够用。视频传输需要带宽高一些。
问:预警系统误报多怎么办?
答:误报多说明报警阈值设置不合理,或者传感器选型不对。要分析误报原因,调整阈值或者更换传感器。振动报警可以用趋势报警代替固定阈值报警,减少误报。
问:远程诊断准确率能到多少?
答:取决于数据质量和分析水平。数据质量好、分析水平高的,准确率可以达到80%到90%。数据质量差、分析水平低的,准确率可能只有50%到60%。
问:老设备能不能上预警系统?
答:可以。老设备上预警系统,重点是加装传感器和采集器。老设备没有预留接口的,可以用外置传感器。老设备上预警系统,效果可能更明显,因为老设备故障率本来就高。
铜矿处理设备故障预警与远程运维解决方案的核心逻辑,是找到关键设备,选准预警参数,建好预警系统,实现远程运维,形成闭环。设备在坏之前发出信号,专家不用到现场也能判断和处理,非计划停机时间减少,故障处理时间缩短。预警和运维互相支撑,系统才有价值。
想了解你的选厂适合什么样的预警与运维方案?把你的设备清单、故障记录和网络条件发给我们,24小时内给初步建议。
欢迎咨询设备报价、技术方案、行业问题,技术经理将第一时间给您回复

